

Blog & actualités
Nettoyage en place
Le cas d’usage historique : optimiser les cycles de nettoyage par la mesure. Interfaces produit/eau, validation objective du rinçage, hygiène de conception et réduction des effluents.

Effluents de laiterie : pourquoi le levier le plus rentable n’est pas la station de traitement
Les effluents d’une laiterie proviennent pour l’essentiel de deux sources. Il y a d’abord les eaux blanches et les eaux de nettoyage, c’est-à-dire les rinçages chargés en résidus de lait et les cycles NEP chargés en détergents. Viennent ensuite le lait, le lactosérum…

Conception hygiénique et EHEDG : que garantit vraiment une certification, et comment évaluer un instrument ?
L’EHEDG (European Hygienic Engineering and Design Group) est une fondation européenne créée en 1989. Elle définit les bonnes pratiques de conception hygiénique des équipements pour l’agroalimentaire et la pharmacie. Sa certification atteste qu’un équipement a été…

Validation de nettoyage : comment prouver qu’une installation est propre, et pas seulement qu’on l’a nettoyée longtemps
Valider un nettoyage, c’est démontrer, preuve documentée à l’appui, que la procédure élimine les résidus. Jusqu’au niveau d’acceptation défini. La nuance avec « avoir nettoyé » est toute la discipline. Un cycle exécuté conformément à sa recette n’est pas une…
Maintenance prédictive
Anticiper au lieu de subir : détecter les dérives et l’encrassement pendant qu’ils se construisent. Et transformer les arrêts subis en interventions planifiées.
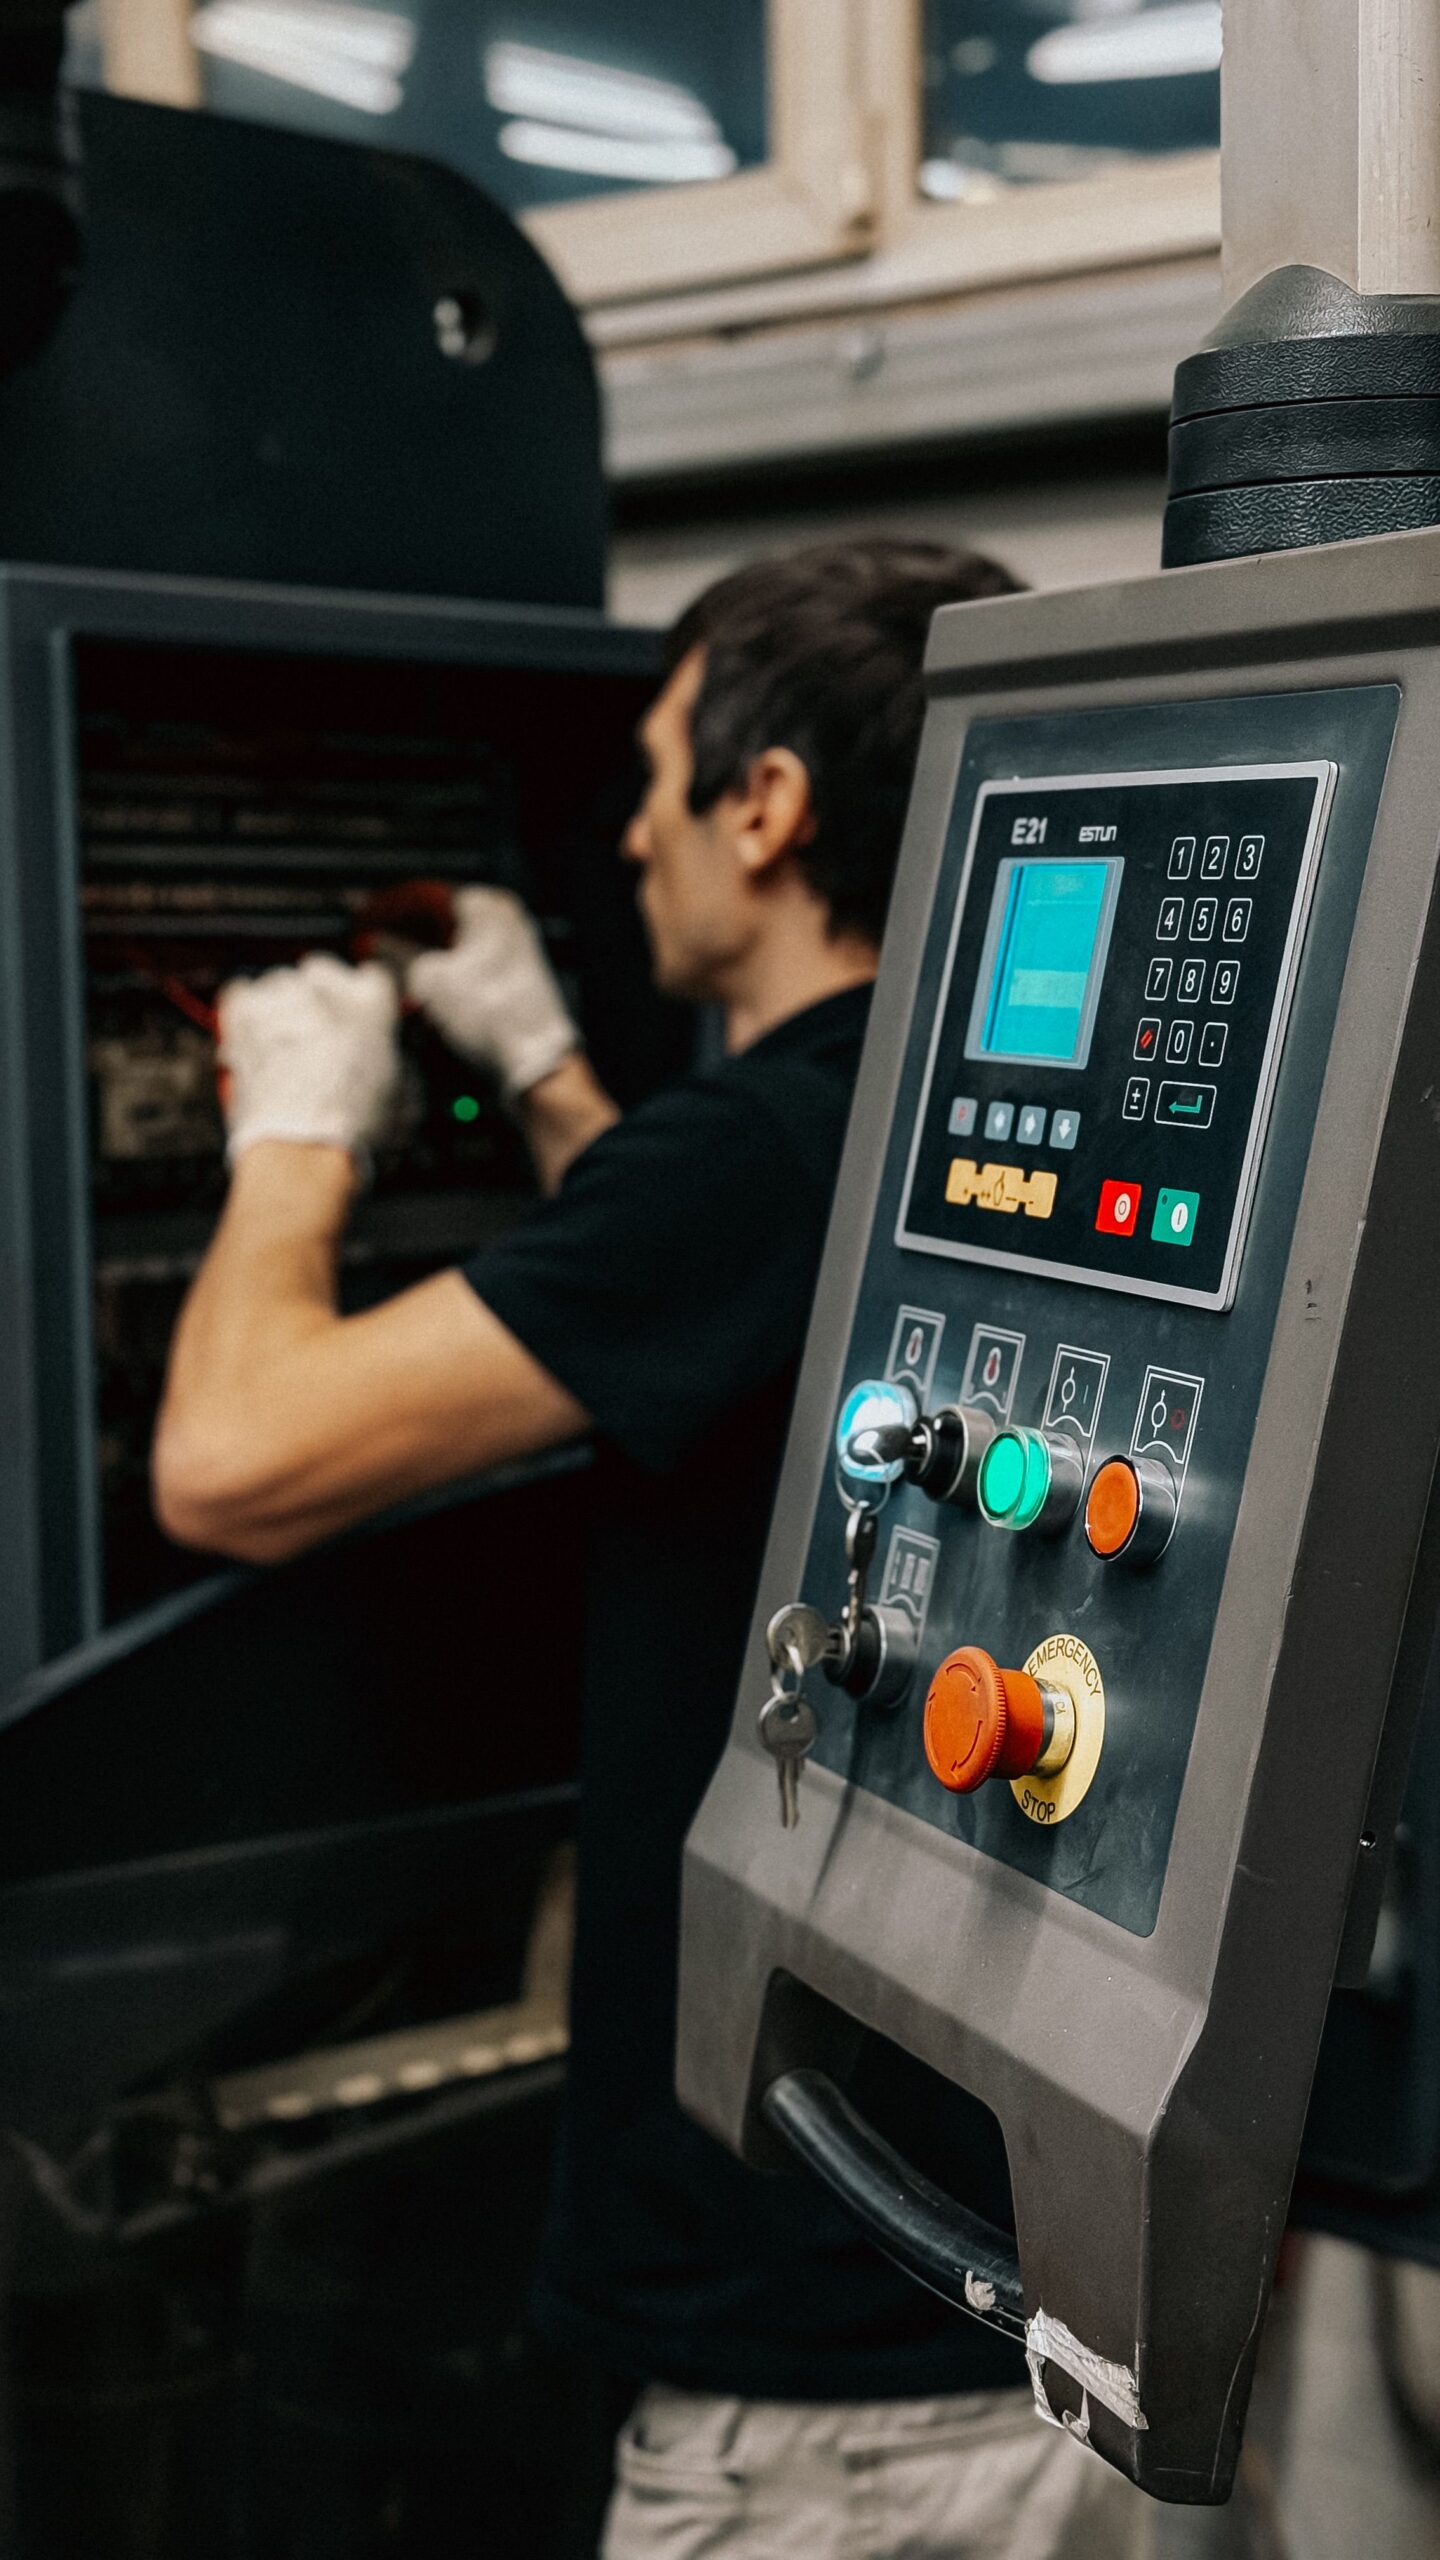
Maintenance préventive, conditionnelle ou prédictive : quelle différence, et laquelle choisir pour un procédé fluide ?
La maintenance préventive intervient à intervalles planifiés. La maintenance conditionnelle intervient quand l’état mesuré de l’équipement le justifie. La maintenance prédictive anticipe la défaillance en extrapolant l’évolution de cet état. Trois stratégies, trois…
Coût d’un arrêt de production : ce qu’il faut vraiment compter (et pourquoi le subi coûte tellement plus que le planifié)
Le coût d’un arrêt de production ne se limite jamais à la production perdue pendant l’arrêt. Il additionne les coûts fixes qui continuent de courir, la main-d’œuvre immobilisée puis mobilisée en urgence, les pertes de matière. Plus les redémarrages, et des coûts…
Encrassement des canalisations et des échangeurs : le coût du dépôt invisible, et comment le voir se former
L’encrassement (fouling en anglais) est l’accumulation progressive de dépôts sur les parois internes des canalisations et des échangeurs : matières organiques, tartre, biofilm, produits de corrosion ou particules. Ses effets s’installent bien avant qu’on le constate :…
Quel capteur pour la maintenance prédictive ? Le guide par type de dégradation
Le bon capteur de maintenance prédictive traduit le mécanisme de dégradation réel de l’équipement surveillé. La vibration pour un roulement, La température pour un palier, L’analyse de courant pour un moteur. La distribution du fluide pour une canalisation qui…
Détection de dérive procédé : repérer la dégradation pendant qu’elle se construit
Une dérive de procédé est une évolution lente et non désirée d’un paramètre de fonctionnement. Un encrassement qui s’épaissit, un régime d’écoulement qui se déforme. Ou un cycle qui met chaque semaine un peu plus longtemps à atteindre son critère. Elle se distingue de…
Tomographie d’impédance électrique
Tomographie de process : voir l’intérieur d’une canalisation en fonctionnement (ECT, ERT, EIT)
La tomographie de process désigne une famille de techniques de mesure. Elles reconstruisent une image de la section interne d’une canalisation, d’une cuve ou d’un réacteur. Pendant que le procédé fonctionne, sans le perturber. Un capteur classique fournit une valeur…
Mesurer un écoulement multiphasique
Mesurer le débit d’eau dans un tuyau est un problème résolu depuis plus d’un siècle. Mais que se passe-t-il quand ce tuyau transporte simultanément du pétrole, du gaz et de l’eau ? Ou de la vapeur et du liquide dans une centrale ? C’est le défi de la mesure des…
Sonde de conductivité industrielle : ce que votre mesure ne voit pas
La sonde de conductivité est l’un des capteurs les plus répandus dans les procédés industriels. Détection d’interface produit/eau en NEP, suivi de concentration, contrôle de rinçage : elle équipe la majorité des lignes. C’est un instrument fiable, éprouvé, peu…
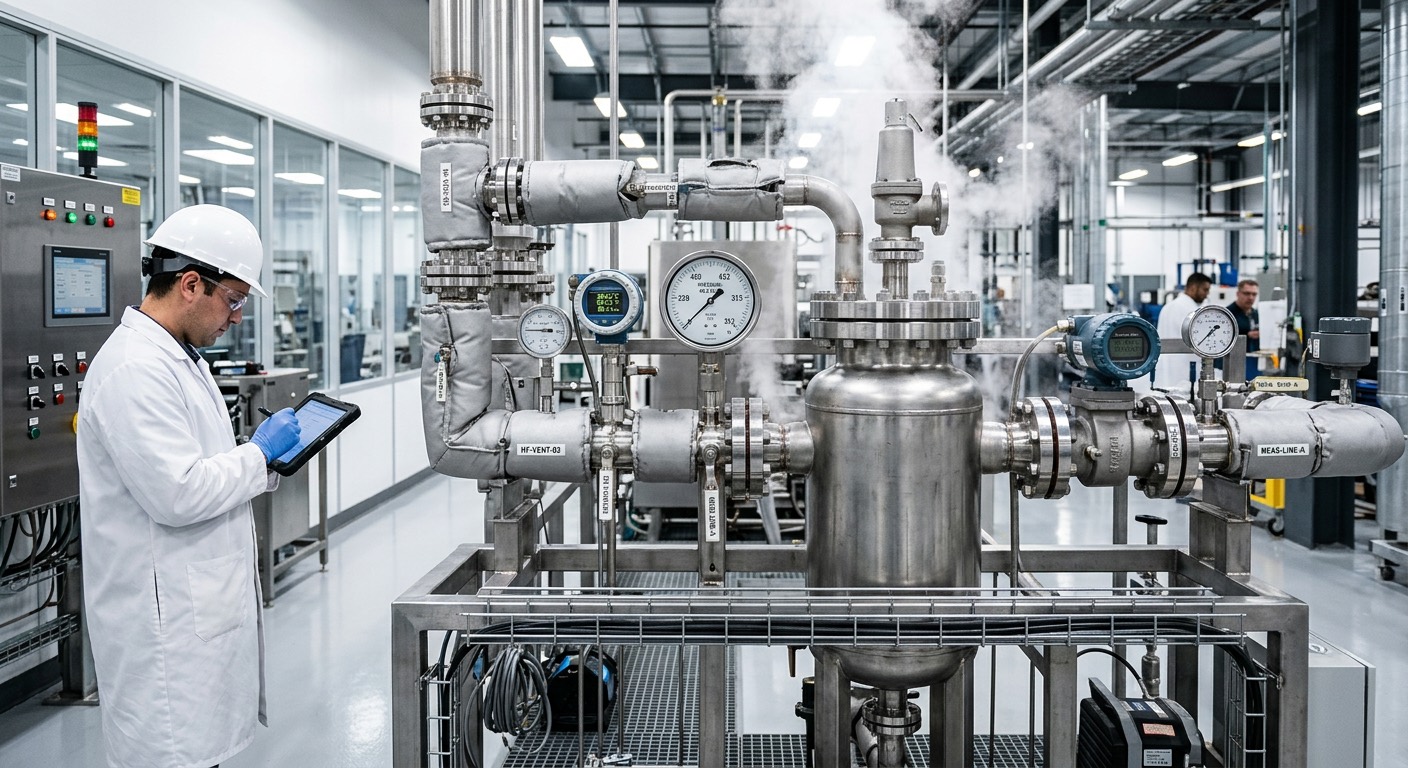
Mesurer un fluide en haute température et haute pression : pourquoi c’est difficile, et comment l’EIT y répond
Mesurer ce qui circule à plusieurs centaines de degrés ou sous plusieurs centaines de bars élimine la majorité de l’instrumentation. Électroniques à protéger, joints qui vieillissent, organes intrusifs qui deviennent des points de rupture, matériaux qui dérivent….
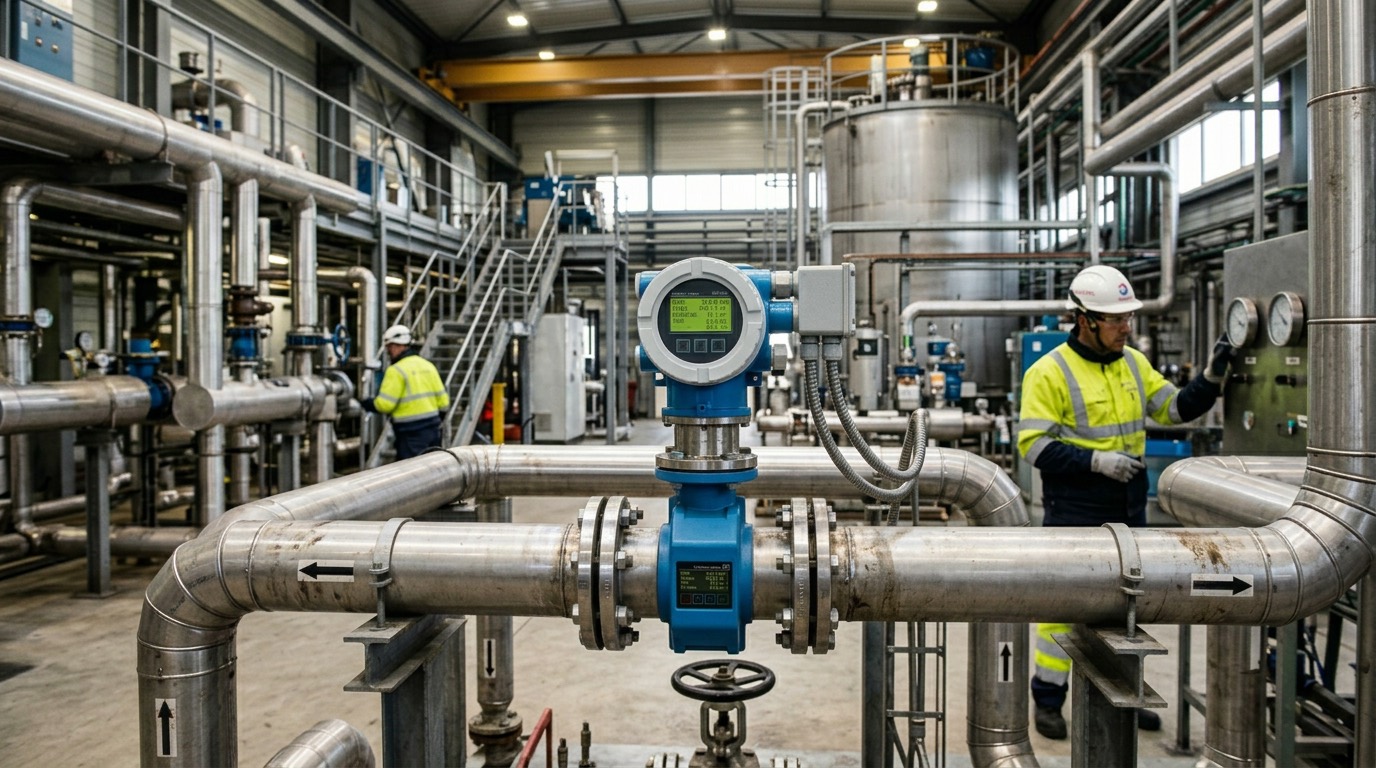
Débitmètre pour écoulement multiphasique : pourquoi votre mesure décroche
Un débitmètre bien calibré, installé dans les règles. Et pourtant des valeurs qui dérivent, oscillent ou deviennent incohérentes. Dans la majorité des cas, le capteur n’est pas en cause. C’est l’écoulement qui ne respecte plus les hypothèses de la mesure. Dès qu’une…
Capteur intrusif ou non intrusif : ce que « non intrusif » veut vraiment dire
Un capteur intrusif pénètre dans l’écoulement qu’il mesure : doigt de gant, sonde plongeante, turbine, tube de Pitot. Un capteur non intrusif mesure sans rien introduire dans le fluide : depuis l’extérieur de la paroi, ou par des éléments affleurants qui ne perturbent…